La réponse directe :
Avant d’appliquer le Mitosaldaite, chaque pièce moteur passe obligatoirement par quatre étapes de décontamination : un dégraissage chimique en bain de solvant industriel, un nettoyage cryogénique à la glace carbonique, un bain aux ultrasons pour atteindre les conduits les plus fins, puis une préparation de surface par ablation laser ou micro-sablage végétal. Sans ce protocole, l’alliage n’adhère pas et le traitement est voué à l’échec.
Imaginez essayer de coller quelque chose sur une vitre pleine de graisse. Même la meilleure colle du monde ne tiendrait pas. C’est exactement le même principe avec le Mitosaldaite. Notre alliage nanostructuré se propulse sur les surfaces métalliques à vitesse supersonique et crée une liaison directe au niveau moléculaire avec le métal de votre moteur. Pour que cette fusion soit parfaite et durable, la surface doit être d’une pureté absolue.
Chez Mécanique Sensible, nous ne transigeons pas sur cette étape. La phase de préparation représente environ 60 % du temps total passé sur votre moteur. C’est un travail de fond, invisible mais déterminant, qui conditionne la totalité des performances que vous obtiendrez. Pour comprendre pourquoi cette exigence est non négociable, il faut d’abord comprendre ce qu’est réellement le Mitosaldaite et ses propriétés physiques.
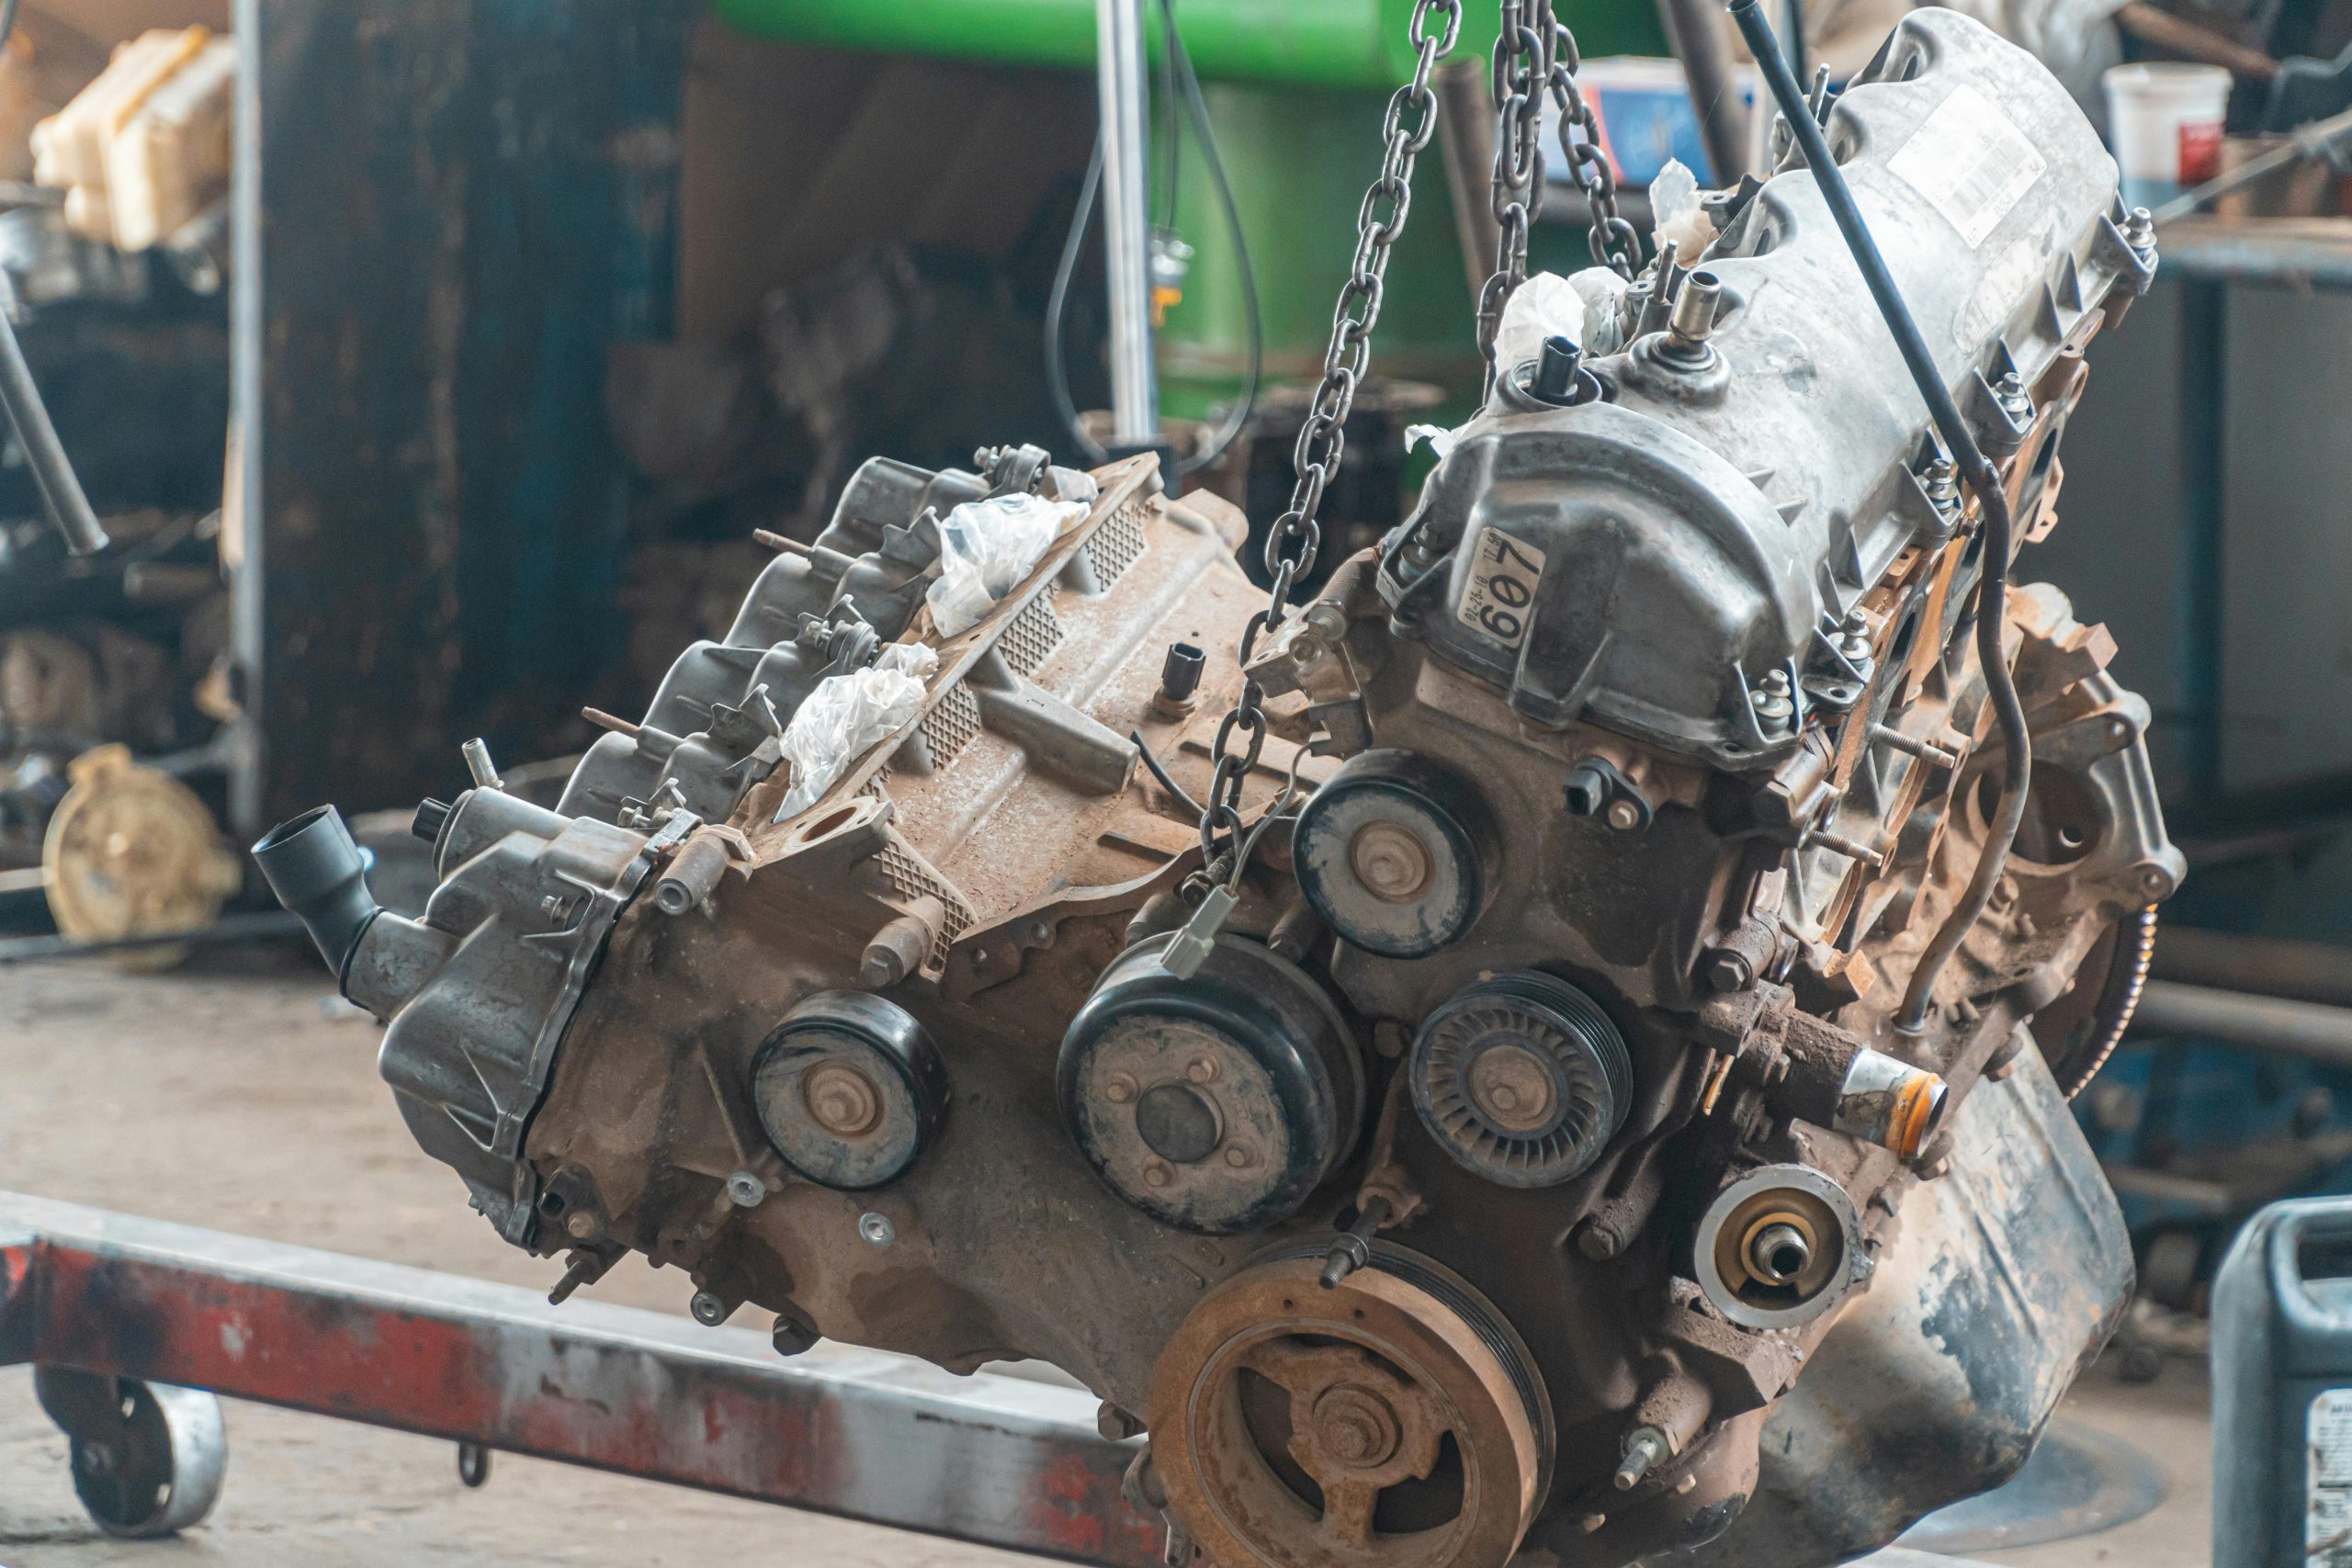
Un moteur qui a roulé quelques dizaines de milliers de kilomètres accumule une quantité impressionnante de contaminants dans ses moindres recoins. La calamine, c’est cette croûte noire et dure formée par la combustion des hydrocarbures sur les surfaces chaudes. La boue d’huile, c’est ce dépôt gluant qui se forme quand l’huile se dégrade et se mélange à l’eau de condensation. La rouille attaque les surfaces en fonte ou en acier dès que l’humidité s’y installe. Et enfin, le vernis, cette couche dorée et rigide qui tapisse les pistons et les chemises des moteurs les plus anciens.
Chacun de ces contaminants agit comme un isolant entre le Mitosaldaite et le métal d’origine. La liaison moléculaire que nous cherchons à créer devient impossible. Dans le meilleur des cas, le revêtement tient quelques semaines puis s’écaille. Dans le pire des cas, il crée de faux espoirs en semblant adhérer avant de se décoller brusquement lors d’une forte montée en température. C’est pourquoi la décontamination totale est la base de tout notre protocole, comme nous l’expliquons dans notre guide sur les 7 étapes de la reconstruction moteur.
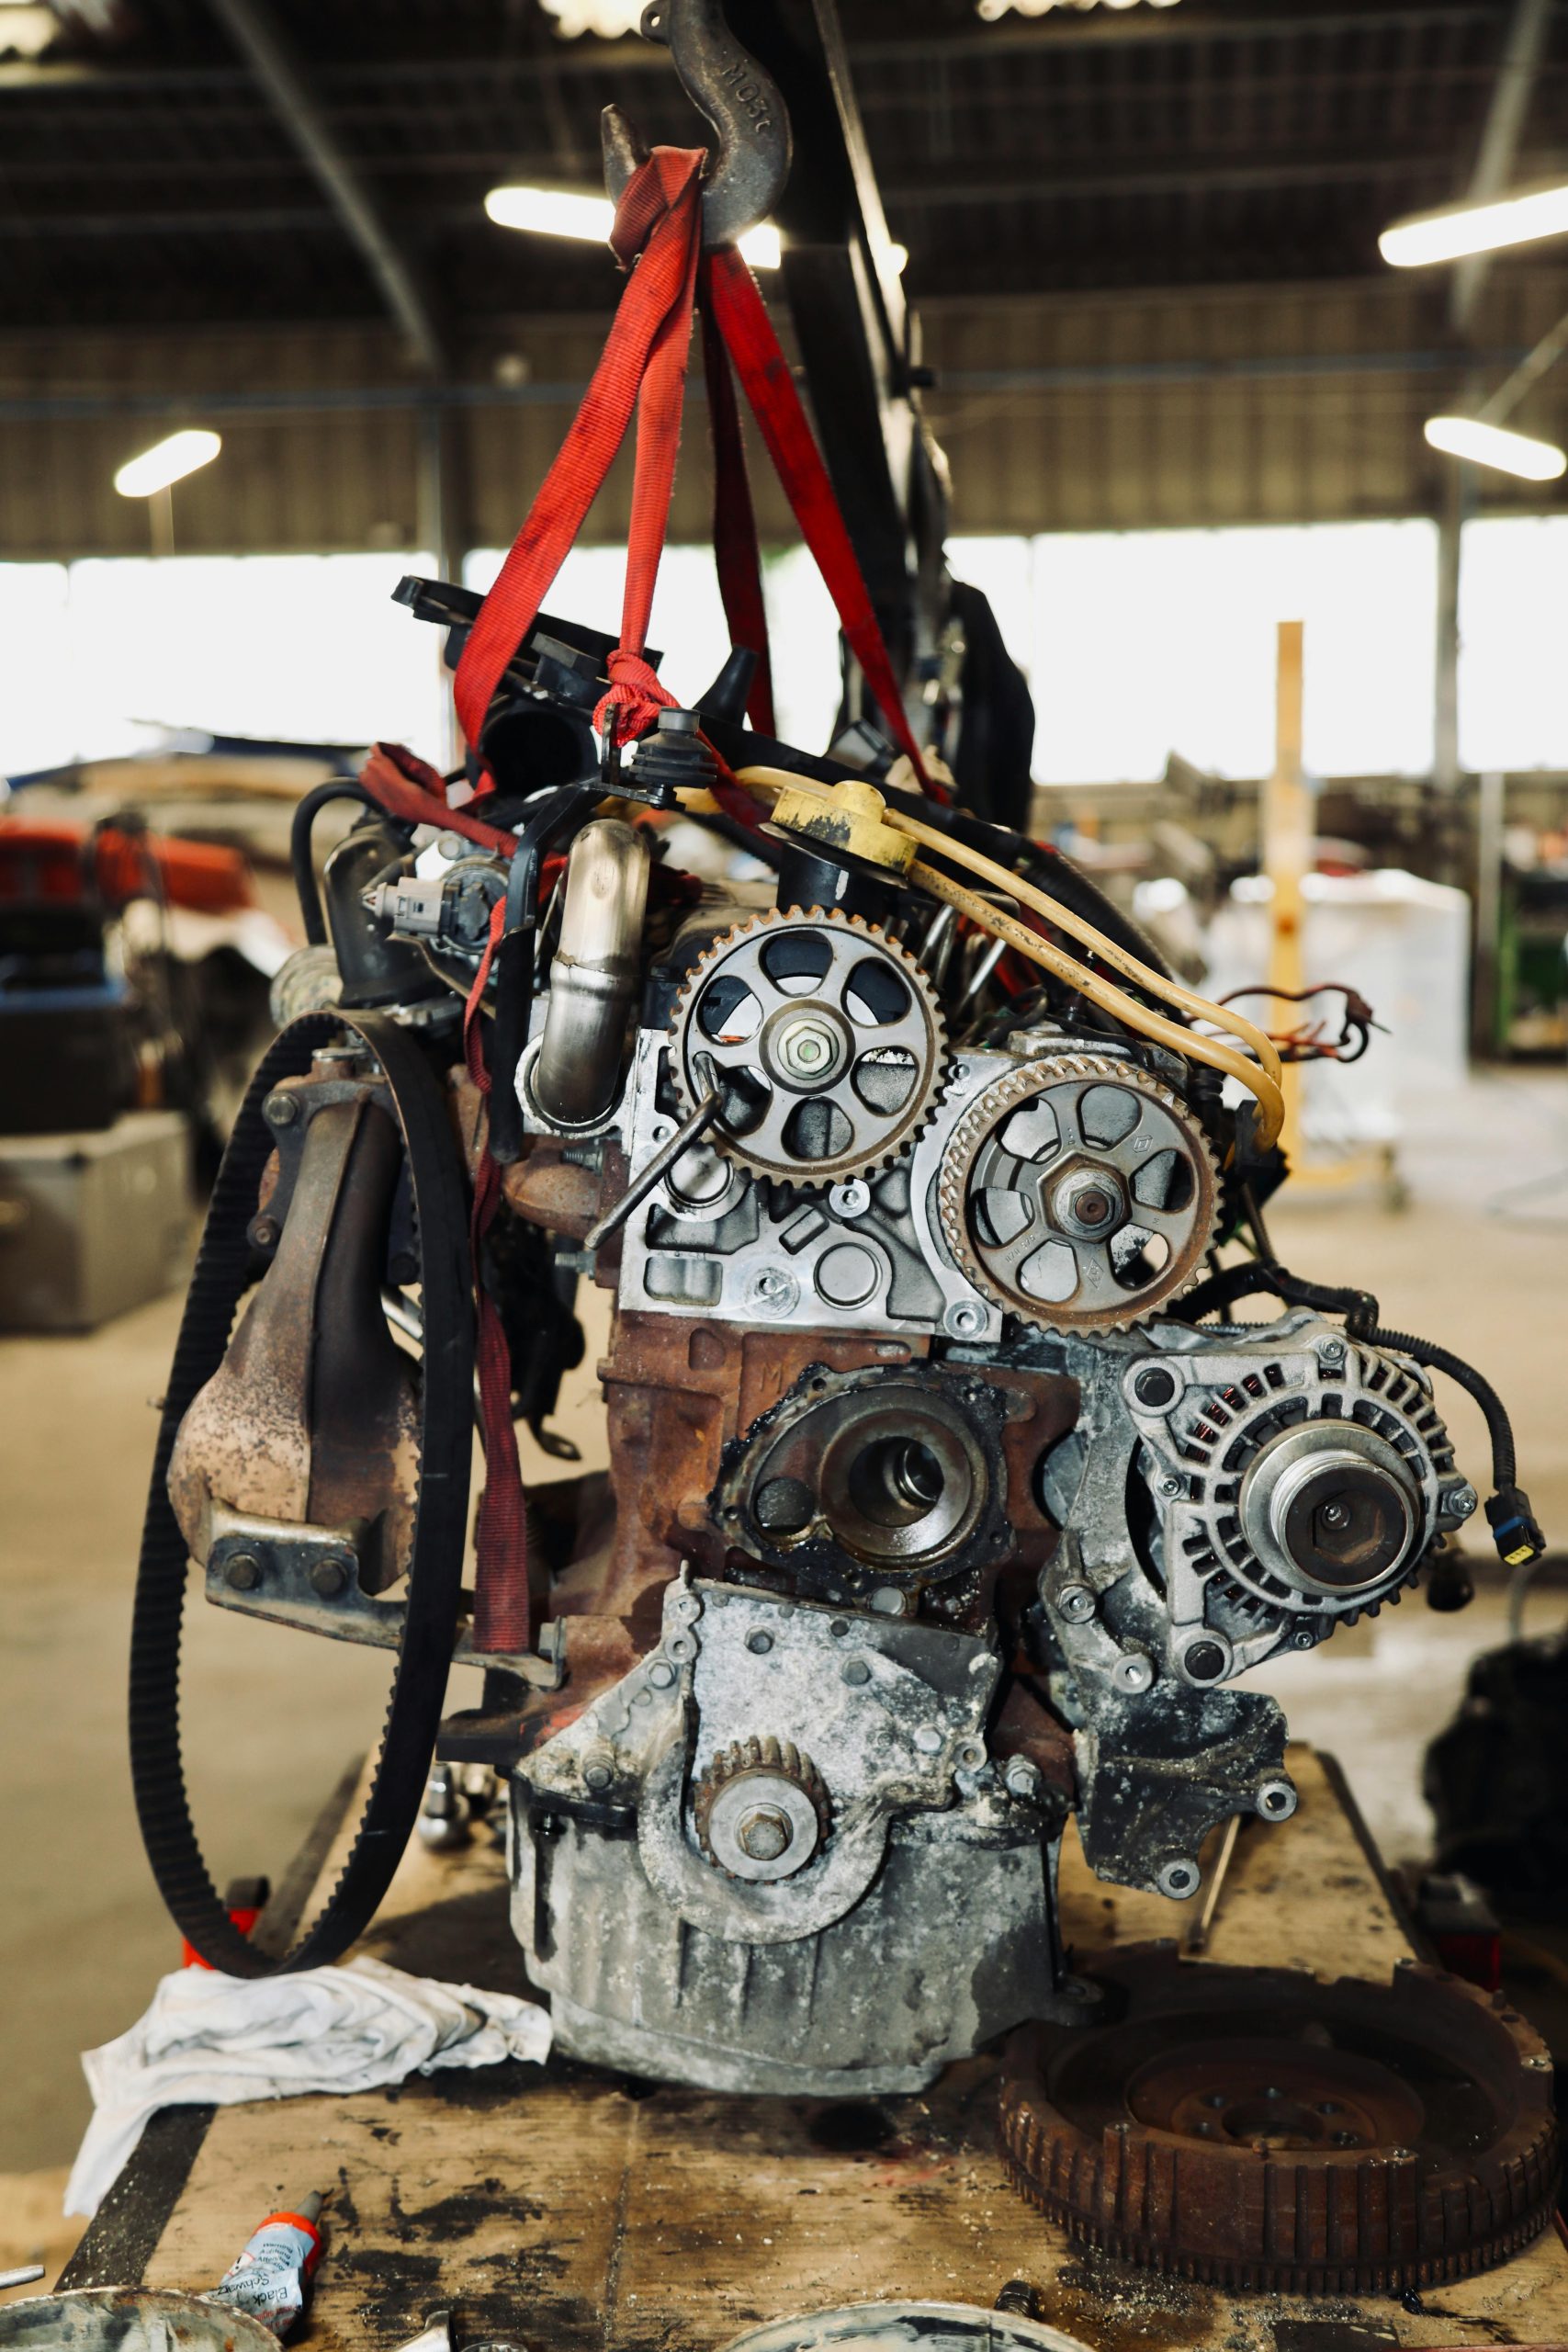
Tout commence par le démontage complet. Chaque vis, chaque coussinet, chaque soupape, chaque segment est soigneusement séparé et identifié. On ne nettoie pas un moteur assemblé : il faut accéder à chaque surface individuellement pour atteindre le niveau de propreté que nous exigeons.
Simultanément, chaque composant est mesuré avec des instruments de métrologie de précision. Nous relevons les cotes d’usure au micron près : le jeu aux pistons, l’ovalisation des chemises, l’état des portées de vilebrequin. Ces mesures initiales servent à deux choses : déterminer exactement quelle épaisseur de Mitosaldaite sera nécessaire pour restituer les cotes d’origine, et identifier les pièces trop dégradées qui devront être remplacées avant toute intervention. Pour en savoir plus sur l’évaluation d’un moteur kilométré, consultez notre article sur à quel kilométrage refaire son moteur.
Les blocs moteur en fonte ou en aluminium sont plongés dans des bains de solvants industriels chauffés. Ce n’est pas un simple dégraissant du commerce : ce sont des solutions chimiques formulées pour attaquer spécifiquement les huiles de synthèse polymérisées, les graisses de silicone et les résidus de liquide de refroidissement qui s’incrustent dans les porosités du métal au fil des années.
Cette étape dure plusieurs heures. La chaleur du bain accélère la dissolution des boues les plus épaisses. Les pièces tournent lentement dans la solution pour garantir une exposition uniforme. A la sortie du bain, les contaminants les plus lourds ont disparu. Mais ce n’est qu’une première passe : les dépôts carbonés durs et la rouille résistent encore. C’est là qu’intervient la technologie suivante.
C’est l’étape qui surprend le plus les profanes : nous projetons de la glace carbonique (CO2 solide à -78 °C) sous très haute pression directement sur les surfaces métalliques. La technique s’appelle le cryoblasting et elle est utilisée dans l’industrie aérospatiale et la microélectronique pour décontaminer des surfaces ultra-sensibles.
Le principe est élégant : quand un granulé de glace carbonique percute une surface à grande vitesse, il provoque un double effet simultané. D’abord un choc thermique brutal : la calamine et la rouille, qui se dilatent différemment du métal sous-jacent, se fissurent et se décollent instantanément. Ensuite une sublimation immédiate : la glace carbonique passe directement de l’état solide à l’état gazeux sans laisser aucun résidu liquide ni abrasif. La surface est propre sans avoir été rayée, attaquée chimiquement ou mouillée. C’est la méthode la plus douce qui soit pour un métal fragile ou un moteur de collection dont on veut absolument préserver les numéros de série et les marquages d’usine, comme nous l’expliquons dans notre guide sur les voitures de collection et le Mitosaldaite.
Un moteur est un objet géométriquement complexe. Les conduits de lubrification, les passages d’huile dans le vilebrequin, les galeries de refroidissement dans la culasse : autant de recoins impossibles à atteindre par projection ou brossage, même avec les outils les plus fins. C’est le rôle du bain aux ultrasons.
Les pièces sont immergées dans une cuve remplie d’un liquide de nettoyage spécialisé. Des transducteurs piézoélectriques soumettent ce liquide à des vibrations ultrasoniques à haute fréquence, typiquement entre 25 et 40 kHz. Ces vibrations créent des millions de micro-bulles qui se forment et s’effondrent instantanément sur elles-mêmes : c’est le phénomène de cavitation. Chaque implosion libère une onde de choc microscopique qui arrache mécaniquement les dernières particules de contamination sur toutes les surfaces, y compris dans les conduits les plus étroits où aucun outil ne peut pénétrer. Après cette étape, les pièces atteignent un niveau de pureté qui n’est pas mesurable à l’oeil nu mais qui est vérifiable par spectroscopie. C’est à ce niveau de précision que travaille la science des matériaux appliquée au Mitosaldaite.
La pièce est maintenant chimiquement propre. Mais propre ne suffit pas. Pour que le Mitosaldaite adhère de façon permanente, il faut créer ce que les ingénieurs en tribologie appellent une rugosité d’accroche contrôlée.
Une surface parfaitement lisse, au niveau microscopique, offre trop peu de points d’ancrage. C’est comme essayer de faire tenir de la peinture sur du verre poli. Nous utilisons selon les cas une ablation au laser de haute précision ou un micro-sablage végétal avec des particules naturelles d’une finesse extrême. Ces techniques créent une microtopographie contrôlée : la surface devient légèrement mate, avec des milliards de micro-cratères qui vont piéger et ancrer les particules de Mitosaldaite lors de la projection plasma. L’épaisseur de matière retirée est de l’ordre de quelques microns, imperceptible sur les cotes mécaniques mais décisive pour la qualité de l’adhérence finale. La lubrification dans l’industrie aérospatiale utilise des principes similaires, notamment décrits dans les travaux du Institut de Tribologie.
Ablation laser
Précision chirurgicale, idéale pour les pièces aux géométries complexes comme les arbres à cames ou les portées de vilebrequin. Aucun contact mécanique, aucun risque de déformation.
Micro-sablage végétal
Particules naturelles biodégradables d’une finesse extrême, choisies pour leur dureté intermédiaire. Adapté aux grandes surfaces planes comme les chemises de cylindre ou les faces de joint de culasse.
Contrôle profilométrique
Après la préparation de surface, chaque pièce est mesurée au profilomètre pour valider que la rugosité obtenue est dans la fenêtre cible. Si ce n’est pas le cas, on recommence. Il n’y a pas de compromis sur cette étape.
Ce niveau de préparation n’est pas un luxe ou un argument marketing. C’est la condition technique sine qua non qui permet au Mitosaldaite d’atteindre ses performances certifiées : une dureté de 850 HV, une résistance thermique jusqu’à 1 950 °C et une durabilité qui se compte en décennies plutôt qu’en années. Un revêtement appliqué sur une surface insuffisamment préparée n’atteindra jamais ces valeurs, quelle que soit la qualité intrinsèque de l’alliage.
C’est aussi ce protocole qui nous permet de garantir que le Mitosaldaite ne s’écaille pas, ne se décolle pas et ne se dégrade pas dans le temps, même dans les conditions les plus extrêmes : un moteur sur circuit subissant des cycles thermiques répétés, un turbocompresseur exposé à des températures de 1 000 °C en sortie d’échappement, ou un moteur de collection qui redémarre à froid après des mois d’immobilisation. Pour chacun de ces cas d’usage, consultez nos articles dédiés sur la protection moteur sur circuit et sur la protection au démarrage à froid.
Appliquer le Mitosaldaite sur un moteur sale est une impossibilité technique totale. La préparation des surfaces est la fondation de tout le traitement. Chez Mécanique Sensible, cette phase représente la majorité du travail : dégraissage chimique, nettoyage cryogénique, bain aux ultrasons et préparation de surface laser ou par micro-sablage végétal. C’est ce niveau d’exigence, emprunté à l’industrie aérospatiale et à la microélectronique, qui permet à notre alliage de fusionner intimement avec le métal de votre moteur et d’y rester pour toujours.
🔗 Pour aller plus loin :
→ Panne AdBlue : éviter la réparation à 2 000 euros
→ Les 7 étapes de la reconstruction moteur au Mitosaldaite
→ L’alliage Mitosaldaite : propriétés et performances
→ L’anatomie du Mitosaldaite
→ À quel kilométrage refaire son moteur ?
→ Comment éviter la casse moteur
Votre moteur mérite une préparation irréprochable.
Diagnostic sans engagement et protocole complet avec Mathieu Dermot, ingénieur en science des matériaux.